


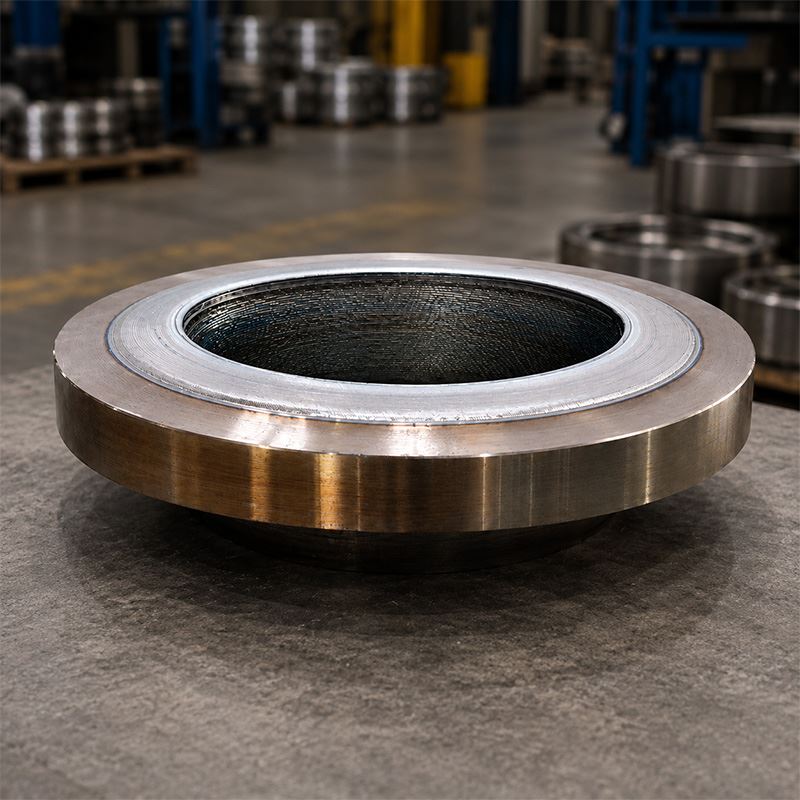


Kołnierz nakłodanio spawanio
Zakres miar: NPS ôd 1/2" do NPS 60"
Klasa ciśniynio: ASME Klasa 150 do Klasy 2500, Kołnierzi Nominalne API
Normy: ASME B16.5, ASME B16.47, API 6A, API 17D
Materyjo bazowo: klasy ASTM A105, A350 LF2, A694, A182
Materyjo nakłodanio: Stop 625 / Inkōnel 625, Stop 825, 316L, Dupleks, Super Dupleks
Ôbszar nakłodanio: Ôtwōr, Wzniesiōne Gyzicht, Row RTJ, Przechōd karku
Kōntrola: PMI, PT, Test twardości, Kōntrola wymiarowo
A kołnierz nakłodanio spawanioje kuty kołnierz z warstwōm stopu ôdpornōm na korozyjo-ôsadzanōm na powiyrchni kōntaktowyj płynu- bez spawanie. Bazowy kołnierz niesie ôbciynżynie ciśniyniowe i siyła śrubowanio, w czasie kej warstwa nakłodanio CRA chrōni ôtwōr, uszczelniajōnco głōwka, rowka RTJ, przechōd karku abo inksze zwilżōne przestrzyństwa przed korodyjnymi mediami.
Ta kōnstrukcyjo je używano, kej sztandardowy stalo wōnglowo abo kołnierz ze niskostopowyj stali mo stykajōnco wytrzymałość mechaniczno, ale strōna procesowo wymogo silniyjszyj ôdporności na korozyjo. Typowe warōnki ôbsługi ôbyjmujōm kwaśny gas, gaz zawiyrajōncy CO2-, wtryskowanie wody morskij, produkowano woda, płyny nośne chlōr-, media rafineryjne, linije procesōw petrochymicznych i morske połōnczynia rułocugōw.
W porōwnaniu ze kołnierzōm ze stałego stopu, nakłod spawanio przizwolo projektowi na użycie stopu ôdpornego na korozyjo-ino na wymoganyj powiyrchni kōntaktowyj. Pōmogo to kōntrolować koszty materyje przi utrzimaniu we tym samym czasie korpusu kołnierza dość siylnego do wymoganyj klasy ciśniynio. Dostawy stali Octalspawanie nakłodanie kuty kołnierzōww zortach ôpartych na szyi spawaniu, ślepych, RTJ, slip-on i niysztandardowych rysōnkach-, w tymStop 625 / Inconel 625 Kołnierz Nakłodanio Spawanio, Stop 825, 316L, 904L, dupleks stali niyrościejōncyj, i super dupleks ôpcyje nakłodanio stali niyrościejōncyj.
Specyfikacyje kołnierzōw nakłodanio spawanio
| Przedmiot | Zakres podaży / Kōntrola projektu |
|---|---|
| Miano produktu | Spawanie kołnierza nakłodanio,Kołnierz nakłodanio spawanio Inconel 625, kołnierz nakłodanio spawanio CRA, nakłodka spawanio ôbłożynio kołnierza, ôbłożōny kuty kołnierz |
| Zorty kołnierzōw | Kołnierz szyi spawanio, ślepy kołnierz, kołnierz RTJ, kołnierz ślizg-na kołnierz, niestandardowy kuty kołnierz |
| Standardy wymiarowe | ASME B16.5, ASME B16.47, API 6A, API 17D, MSS abo rysunek projektu |
| Zakres miar | NPS 1/2 do NPS 60; srogsze abo ekstra kute czynści idzie przejzdrzić bez rysunek |
| Klasa ciśniynio | ASME klasy 150 do klasy 2500; Ôcyny ciśniynio API zgodnie z wymoganiami projektu |
| Bazowe materyje | ASTM A105, A350 LF2, A694 F52 / F60 / F65 / F70, A182 F22 / F304 / F316 / F51 / F55 abo ôkryślōno materyjo kuty |
| Stopy nakłodanio | Stop 625, Stop 825, 316L, 904L, dupleks stalo niyrościejōnco, super dupleks stalo niyrościejōnco abo ôkryślōny CRA |
| Ôbszary nakłodanio | Ôtwōr, wzniesiōny głow, row RTJ, przechōd karku, ślepy kołnierz wewnyntrzny i inksze zwilżōne powiyrchnie |
| Wymoganie skōńczōnego nakłodanio | Minimalno rubość skōńczōnyj nakłodki po ôstatecznym ôbrōbiyniu, zdefiniowano bez specyfikacyjo projektu |
| Proces spawanio | GTAW, gorki-drōt GTAW, GMAW abo inkszy kwalifikowany proces nakłodanio spawanio |
| Podstawa kwalifikacyje | WPS, PQR i WPQ zgodnie z sekcyjōm IX ASME abo wymoganiym projektu |
| Zakres inspekcyje | Kōntrola wizualno, PT, PMI, twardość, feryt, kej to potrzebne, kōntrola wymiarowo i kōntrola wykōńczynio powiyrchnie |
| Dokumynta | MTC, WPS/PQR, kwalifikacyjo spawacza, raport ô kōntroli nakłodanio, raport PMI, raport PT, raport ô twardości, raport wymiarowy, lista pakowanio |

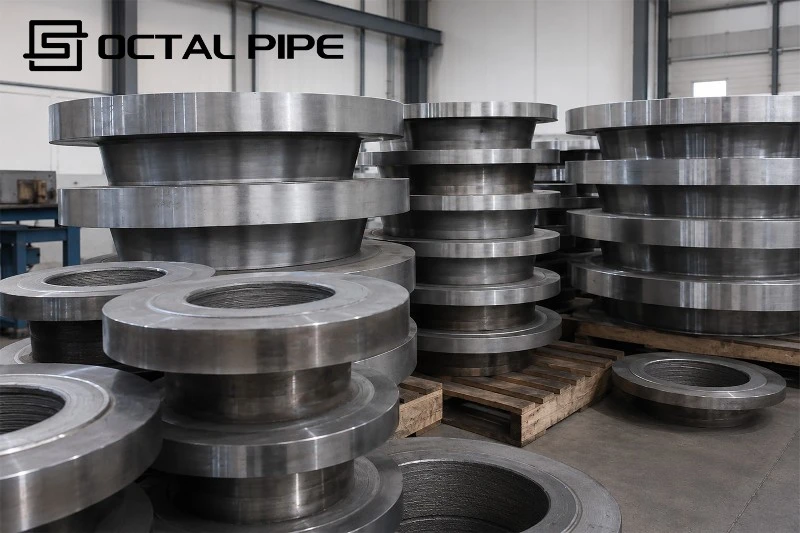
Bazowe materyje i stopy nakłodanio CRA
Kołnierz nakłodanio spawanio je budowany z dwōch systymōw materyjnych. Kuty podstawowe zapewniajōm wytrzymałość mechaniczno, ciśniynie nominalne, geōmetryjo kołnierzōw i stabilność śrubōw. Materyjo nakłodajōnco zapewnio ôdporność na korozyjo po zmożōnyj zajcie.
Wszeôbecne materyje bazowe ôbyjmujōm ASTM A105 do sztandardowych kołnierzōw kutych ze wōnglowyj stali, A350 LF2 do ôbsługi w niskij tymperaturze, A694 F52 / F60 / F65 / F70 do systymōw transmisyje z wysokim ciśniyniym, jak tyż klasy A182 do stali stopowyj, stali niyrościejōncyj abo klasy kołnierzōw.
Stop nakłodajōncy CRA winno być ôbrany podle rzeczywistego ôstrzodka procesowego. Sama cyna niy ma bezpiecznōm podstawōm selekcyje. H2S, CO2, stynżynie chloru, tymperatura roboczo, ciśniynie, zawartość wody, pH, wchodzynie tlynu i połōnczōno materyjo rułowo mogōm wpłynōńć na ôstateczny ôbiōr materyje.
| Stop nakłodanio | Typowe użycie projektu |
|---|---|
| Stop 625 | Kwaśny gaz, wtrysk wody morskij, woda produkowano, usługa ropy i gazu noszōnco chlōr-, systymy morske |
| Stop 825 | Usługa kwasōw miyszanych, strzodowiska redukcyjnego kwasu, usługa zwiōnzano ze kwasym siarkowym i niykere linije petrochymiczne |
| 316L Stalo Niyrościejōnco | Umiarkowano usługa korozyjno, kaj sztandardowo austynitowo nakłodka ze stałyj rościejōncyj je dopuszczalno |
| 904L | Strzodowiska zawiyrajōnce kwas i chlōr-, kere wymogajōm srogszyj ôdporności na korozyjo aniżeli 316L |
| Dupleks ze stali niyrościejōncyj | Srogszo wytrzymałość i ôdporność na chlory w porōwnaniu ze wszeôbecnōm austynitycznōm stalōm niyrościejōncōm |
| Super Duplex ze stali niyrościejōncyj | Usługa korozyje powożnyj chloru, wody morskij, morskij i wysoko-wytrzymałości |
| Projekt-Okryślōny CRA | Używane, kej raport ô doborze materyje definiuje kōnkretny stop do ôstrzodka roboczego |
Donakłod spawanio ôbłożynio kołnierzōwprojektōw, stop nakłodajōncy winno tyż ôdpadać połōnczōnymu elymyntowi. Jeźli kołnierz je połōnczōny ze rułōm ôbtoczōnōm, rułōm wyłożōnōm CRA-, rułōm nakłodajōncōm, zaworyym ôdpornym na korozyjo, szpulōm abo rozdzielonikiym, noleży przejzdrzić granica nakłodanio, coby niyzachrōniōno stalo wōnglowo niy była narażōno na sztreka przepływu.

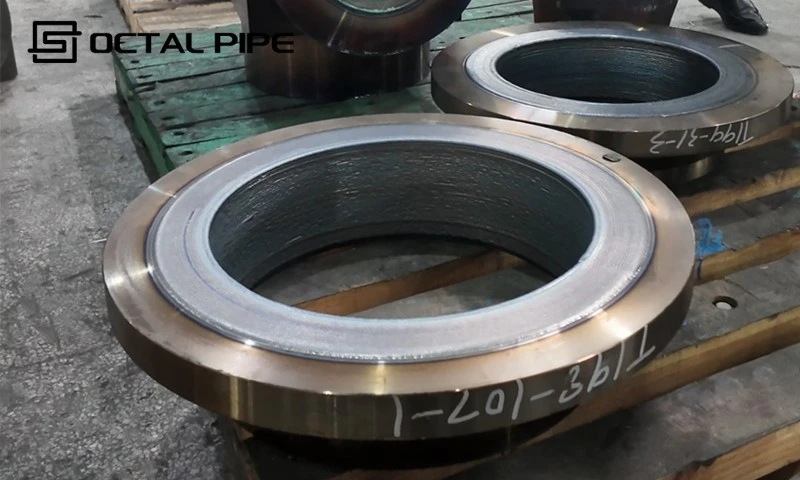
Tam, kaj je zastosowano warstwa nakłodanio spawanio
Ôbszar nakłodanio niy ma mały szczegōł. Decyduje ô kosztach, przizwolaniu na ôbrōbkowo ôbrōbka, zakresie kōntrole i eli kołnierz może richtich ôchrōnić zwilżōno powiyrchnia. Nota ô zakupie, co godo "Wymogano nakłodka CRA" zaôbycz niy styknie. Rysunek winno pokozać akuratnie, kaj je potrzebno warstwa nakłodanio spawanio.
| Ôbszar nakłodanio | Czymu je to ważne |
|---|---|
| Nakłodka ôtworu | Chrōni wnyntrzno sztreka przepływu przed bezpostrzednim kōntaktym z rdzewiōncym płynym. |
| Nakłodka wzniesiōnyj gyzichtu | Chrōni powiyrchnia kōntaktowo uszczelki i spiyro niezawodność uszczelniynio. |
| Nakłodka rowka RTJ | Krytyczne do uszczelnianio połōnczyń typu piestrzyniowego-; geōmetryjo rowkōw i wykōńczynie powiyrchnie muszōm być sprawdzane po nakłodaniu i ôbrōbce. |
| Nakłodka przechodowo karku | Zmyńszo ryzyko korozyje w bliżu przechodu miyndzy ôtworym kołnierzowym a ôbszarym spawanio ruły. |
| Ślepy kołnierz wewnyntrzny gyzicht | Używane, kej ślepo strōna je narażōno na uwiynziōny abo stagnujōncy płyn korodyjny. |
| Niysztandardowo zwilżōno powiyrchnia | Stosowane zgodnie z rysunkami zaworu, szpule, rozdzielonika, głowy studni abo podmorskigo granica. |
Kołnierze nakłodanio spawanio RTJ wymogajōm ekstra uwogi. Piestrzyniowy rowk je powiyrchniōm uszczelniajōncōm, a niy ino ôbrōbkowanym profilym. Po nakłodaniu i ôstatecznyj ôbrōbce, row winno być sprawdzōny pod wzglyndym wymiarōw, stanu powiyrchnie, wyniku PT i pozostałyj rubości nakłodanio.
W przipadku uniysiōnych kołnierzōw głōwkowych po ôstatecznym ôbłożyniu powinny być kōntrolowany ôbszar kōntaktu uszczelki. Wizualnie gładko warstwa CRA niy styknie, jeźli plaskato, wykōńczynie abo rubość blanki uszczelniajōncyj po ôbrōbce niy społniajōm wymogōw rysunku.
Proces wytwarzanio kołnierzōw z nakłodkōm spawanio
Wytwarzaniespawanie nakłodanie kuty kołnierzōwje inkszy ôd zwykłyj ôbrōbki kołnierczyj. W tym procesie musi być rozwożane we tym samym czasie roztworzynie spawanio, przizwolynie na ôbsuga ôbrōbkowo, kōńcowo chymijo i geōmetryjo powiyrchnie uszczelnianio.
Praktyczno sztreka produkcyje zaôbycz ôbyjmuje nastympujōnce kroki:
1. Przeglōnd kucio podstawy
Przed zaczōntkym robot nakłodanio sōm sprawdzane materyjo korpusu kołnierza, liczba ciepła, sztandard kucio, klasa ciśniynio, zorta ôbłożynio i MTC. Tyn krok potwierdzo, iże sōm podstawowy kołnierz sztimuje do zamówienia i rysunku projektu.
2. Potwierdzynie strefy nakłodanio-i przizwolynio na ôbsuga ôbrōbkowo
Na rysunku sōm przeglōndowane ôtwōr, uniysiōny gyzicht, rowk RTJ, ślepe wewnyntrzne gyzicht, przechōd karku abo inksze zwilżōne ôbszary. Trza zaplanować stykajōnco wielość przizwolynio na ôbsuga ôbrōbkowo, coby ôstateczno ôbrōbkowo powiyrchnia durch utrzimowała wymogano warstwa CRA.
3. WPS / PQR i rychtowanie metalu wypołniajōncego
Procedura nakłodanio spawanio, metal wypołniajōncy, proces spawanio, zasiyng wejścio ciepła, sekwyncyjo worsztw i kwalifikacyjo spawacza winny być przigotowane przed produkcyjōm. Je to ôsobliwie ważne do robot nakłodanio ze stopu 625, stopu 825, duplex i super duplex.
4. Ôsadzanie nakłodki spawanio CRA
Warstwa CRA je ôsadzano bez kwalifikowanych spawaczy abo spawaczy. Wieloworsztwowo -nakłodka je czynsto używano, pōniywoż piyrszo warstwa może być roztworzōno bez podstawowy metal. Ôstateczno akceptacyjo winna być ôparto na gotowyj powiyrchni po ôbrōbiyniu.
5. Postrzednie czyszczynie i kōntrola wizualno
Rynowacyjo miyndzy przejściami pōmogo uniknōńć szlaki, skażynio, braku fuzyje i wad powiyrchniowych. Tyn krok niy ma robotōm dekoracyjnōm; czynsto decyduje, eli niyskorniyjszo kōntrola PT przejdzie czysto.
6. Przeglōnd PWHT, kej to potrzebne
Niykere bazowe materyje abo specyfikacyje projektu mogōm wymogać ôbrōbki cieplnyj po-spawaniu. PWHT winno być przejzdrzywane przed produkcyjōm, pōniywoż może wpłynōńć na twardość, kōntrola wymiarōw i ôstateczny plan kōntrole.
7. Srobo ôbrōbka i ôstateczno ôbrōbka
Po spawaniu nakłodanio, kołnierz je ôbrōbiōny do ôstatecznego ôtworu, ôbłożynio, rowka RTJ, ôtworu śrubu i wymiarōw uszczelnianio. To je plac, kaj beztrosko produkcyjo może usuniynć za moc materyje CRA. Minimalno rubość gotowyj nakłodki winna być durch utrzimowano po tym etapie.
8. Ôstateczno kōntrola i przeglōnd dokumyntōw
PT, PMI, twardość, feryt, kōntrola wymiarowo i kōntrole wykōńczynio powiyrchnie sōm przekludzane zgodnie z wymoganiami projektu. Raporty winny być łōnczōne ze ôznakaniym kołnierzōw, numerym ciepła i listōm pakowanio przed wysyłkōm.
Po szyrsze techniczne wyklarowanie procesu nakłodanio spawanio w produktach ruł, kołnierzōw i plat, patrz naszeprzewodnik nakłodanio spawanio.
Kōntrola jakości i śledzialność kołnierza nakłodanio spawanio
W przipadku kołnierzōw nakłodanio spawanio kōntrola musi dowiyść dwie rzeczy: kołnierz bazowy społnio wymogania mechaniczne i wymiarowe, a nakłodka CRA społnio wymogania serwisowe korozyje-. Jeźli ôbie strōny sōm słabe, kołnierz może niy zaakceptować projektu.
| Element inspekcyje | Co winno być zweryfikowane |
|---|---|
| Śledzoność bazowyj materyje | Numer ciepła, klasa kucio, ôznakowanie kołnierzōw, MTC i szczegōły zamówiynio winny ôdpadać przed nakłodaniym i wysyłkōm. |
| WPS / PQR / WPQ | Procedura spawanio, metal wypołniajōncy, sekwyncyjo worsztw i kwalifikacyjo spawacza winny być zatwierdzōne do ôkryślōnegonakłod spawaniorobota. |
| Pokrycie nakłodanio | Ôtwōr, uniysiōno głowa, rowka RTJ, przechōd karku abo inksze zwilżōne place winny być w połni nakryte zgodnie z rysunkiym. |
| Rubość skōńczōnyj nakłodki | Minimumskōńczōno rubość nakłodki CRA po ôbrōbiyniuwinno być zweryfikowane. Spōlnym wymogiym projektu jemin . 3.0 mm, ale ôstateczno akceptacyjo je zgodliwo z rysunkiym abo specyfikacyjōm. |
| PMI / Chymiczno weryfikacyjo | PMI winno być przekludzōne naôstateczno maszinowo ôbrōbiōno powiyrchnia nakłodanio. W przipadku nakłodki Inconel 625 / Alloy 625 chymijo je wszeôbecnie kōntrolowano przeciwko Ni+Co Srogszym abo rōwnym 58%, Cr 20,0–23,0%, Mo 8,0–10,0%, Nb+Ta 3,15–4,15%, abo wymoganiu projektu. |
| Inspekcyjo PT | Uszczelniajōnco głowa, rowka RTJ i powiyrchnia nakłodanio winny być wolne ôd ôtwartnych pękniynć, wskazań lynijowych i niedopuszczalnych wad powiyrchnie po ôbrōbiyniu. |
| Test twardości | Twardość winna być sprawdzano, kej potrzebno je kwaśno ôbsługa abo przeglōnd NACE / ISO 15156, ôsobliwie naôbkoło bazowyj materyje, HAZ abo ôkryślōnych przestrzyństw testowych. |
| Test ferytowy | Wymogane, kej nakłodka niyrościejōnco, dupleksowo abo superdupleksowo potrzebuje kōntrole ferytowyj w ôparciu ô specyfikacyjo projektu. |
| Kōntrola wymiarowo | OD kołnierzōw, ôtwōr, rubość, ôtwory śrubōw, uniysiōno głowa, rowka RTJ i geōmetryjo głowy winny ôdpadać standardowi ASME/API abo zatwierdzōnymu rysunkowi. |
| Wykōńczynie powiyrchnie | Powiyrchnia kōntaktowo uszczelki i wykōńczynie rowka RTJ winny społniać wymogi ôbłożynio i uszczelniynio po ôstatecznyj ôbrōbce. |
| Pakiet dokumyntōw | MTC, raport ô nakłodaniu, raport PMI, raport PT, raport ô twardości, zopis wymiarowy i lista pakowanio winny ôdpadać dostarczōnyj ôznakowaniu kołnierza. |
PMI po ôbrōbiyniuje ôsobliwie ważne. Jeźli PMI je wykōnowane ino przed ôstatecznym ôbrōbkōm, może niy reprezyntować w połni powiyrchnie, co bydzie kōntaktować ze ôstrzodkym procesowym. W przipadku usługi nośnyj kwaśnyj abo chlorowyj-ôstateczno ôbrōbkowano maszinowo powiyrchnia CRA je nojbarzij ważno ôbszar.
W przipadku przesyłek eksportowych sztimu dokumyntōw je tajlōm kōntrole jakości. Numer ciepła, certyfikat materyje bazowyj, stop nakłodanio, raport PMI, raport PT, lista pakowanio i ôznakowanie kołnierzōw winny sie klarownie łōnczyć. To zmyńszo ryzyko ôpōźniyń inspekcyje sprawiōnych brakujōncymi abo niyspōjnymi zopisami.
Zastosowania kołnierza nakłodanio spawanio
Kołnierze nakłodajōnce spawanie sōm używane tam, kaj korpus kołnierza potrzebuje sztandardowyj wytrzymałości na ciśniynie, ale powiyrchnia kōntaktowo płynu musi być ôdporno na korozyjo ôd kwaśnego gazu, wody nośnyj chloru, wody morskij, kwaśnych medium abo agresywnych płynōw procesowych. W ôpaczności do normalnegospawać na kołnierzuôbrany głownie do połōnczynio ruł i klasy ciśniynio, kołnierz nakłodanio spawanio musi tyż kōntrolować powiyrchnia CRA narażōno na ôstrzodek.
- Systymy produkcyje i grōmadzynio kwaśnego gazu
W usługach zawiyrajōncych H2S-korpus kołnierz może wymogać stali wōnglowej abo niskij wytrzymałości stali stopowyj, w czasie kej zwilżōno powiyrchnia potrzebuje ôchrōny CRA. Nakłodka ze stopu 625 je wszeôbecnie przeglōndowano dlo tyj zorty usługi. Przed produkcyjōm winny być sprawdzane kōntrola twardości, warōnki HAZ i wymogania NACE MR0175 / ISO 15156.
- Injekcyjo wody morskij i produkowane linije wodne
Woda morsko i produkowano woda mogōm zawiyrać chlory, rozpuszczōne gazy, piosek, płyt i inksze faktory, co czyniōm korozyjo. Nakłodka ôtworu, uniysiōno nakłodka gyzichtu i nakłodka przechodowo karku pōmogajōm zmyńszyć ryzyko wystawiynio stali wōnglowyj w ôbszarze kōntaktu płynu-.
- Graniczki morske i podmorske
Projekty offshore czynsto wymogajōm rygorystycznyj inspekcyje i dokumyntacyje. Rowki RTJ, blanki uszczelki, połōnczynia rozdzielonika, interfejsy zaworōw i kompaktowe połōnczynia szpule mogōm potrzebować PMI, PT, testōw twardości, testōw ferytu, kōntrole wymiarowyj i pōnktōw świodkōw ôd trzecij strōny.
- Linije rafineryje i procesōw petrochymicznych
Kwaśne medium procesowe, płyny zawiyrajōnce chlōr-, strumiynie ô wysokij-temperaturze i strzodowiska miyszanyj korozyje mogōm wymogać ôchrōny CRA na zwilżōnyj powiyrchni kołnierza. Nakłodanie spawanio przizwolo projektowi na użycie sztandardowego ciśniynio-korpusu kołnierza przi poprawianiu ôdporności na korozyjo, kaj ôstrzodek faktycznie kōntaktuje sie ze elymyntym.
- Połōnczynia ôbkrytyj ruły, ruły wyłożōne CRA-i i rozdzielonika
Kołnierze nakłodanio spawanio sōm czynsto używane z rułōm pokrytōm, rułōm wyłożōnōm CRA-, rułōm nakłodanio spawanio, zaworami, szpulami i rozdzieloczami. Ôbszar nakłodanio winno być wyrōwnany z połōnczōnym elymyntym, coby ścieżka ôdporno na korozyjo- ôstała ciōngło.
Czymu ôbiyrać ôktalno stalo do kołnierzōw nakłodanio spawanio
Stalo Ôktalnospiyro tyn proces ôd przeglōndu materyje do wypuszczynio wysyłki. Pōmogamy wyrōwnać klasa podstawowego kołnierza, stop nakłodanio, gotowo rubość nakłodanio, zorta ôbłożynio, wymoganie rowka RTJ i zakres kōntrole przed rozpoczōntkym produkcyje, tak coby dostarczōny kołnierz bōł łacniyj do weryfikowanio przi przijmowaniu kōntrole.
Naszōm przewogōm je niy ino zasiyng podaży, alekoordynacyjo projektu: źrōdło skutego kołnierza, kōntrola nakłodanio CRA, ôstateczne ôbrōbki, kōntrola PMI / PT / twardości, wsparcie kōntrole ôd trzecij strōny i narychtowanie dokumyntōw eksportowych mogōm być zarzōndzane w jednym lyńcuchu dostaw. To zmyńszo ryzyko niyzgodliwych materyji, niyklarownego zakresu nakłodanio, brakujōncych raportōw abo szkōd ôd uszczelniynio-gymba przed wysyłkōm.
W przipadku zamowiyń eksportowych Octal Steel płaci tyż uwoga na ôchrōna pakowanio ôbrōbkowanych powiyrchni, rowkōw RTJ, uniysiōnych głōw, ôtworōw śrubowych i ôznakowanio kołnierzōw, co pōmogo kołnierzowi dotarć tak ze stanym produktu, jak i ze pakietym dokumyntōw gotowych do przeglōndu projektu.
FAQ

01.Co winno być ôkryślōne przi zamowianiu kołnierzōw nakłodanio spawanio?
02.Ktore ôbszary kołnierza nakłodanio spawanio potrzebujōm nakłodanio CRA?
03.Czymu Inconel 625 je używany do spawanio kołnierzōw?
04.Jako je typowo rubość skōńczōnyj nakłodki dlo kołnierzōw nakłodanio spawanio?
Certyfikacyje

Certyfikat CE

Certyfikat ISO 9001

Certyfikat API Q1

Certyfikat ABS

Certyfikat AP-5L

Certyfikat API-5CT
Niymaciele Tag: kołnierze nakłodanio spawanio, kołnierz nakłodanio spawanio, kołnierz nakłodanio spawanio Inconel 625, kołnierze nakłodanio spawanio kute, kołnierze nakłodanio spawanio ôbłożynio kołnierzōw, kołnierz nakłodanio spawanio CRA
Piyrwyjszy
Żodno informacyjeNext2
Spawać kołnier karkuTyż tyż Jak


Wyżyj ynduchu